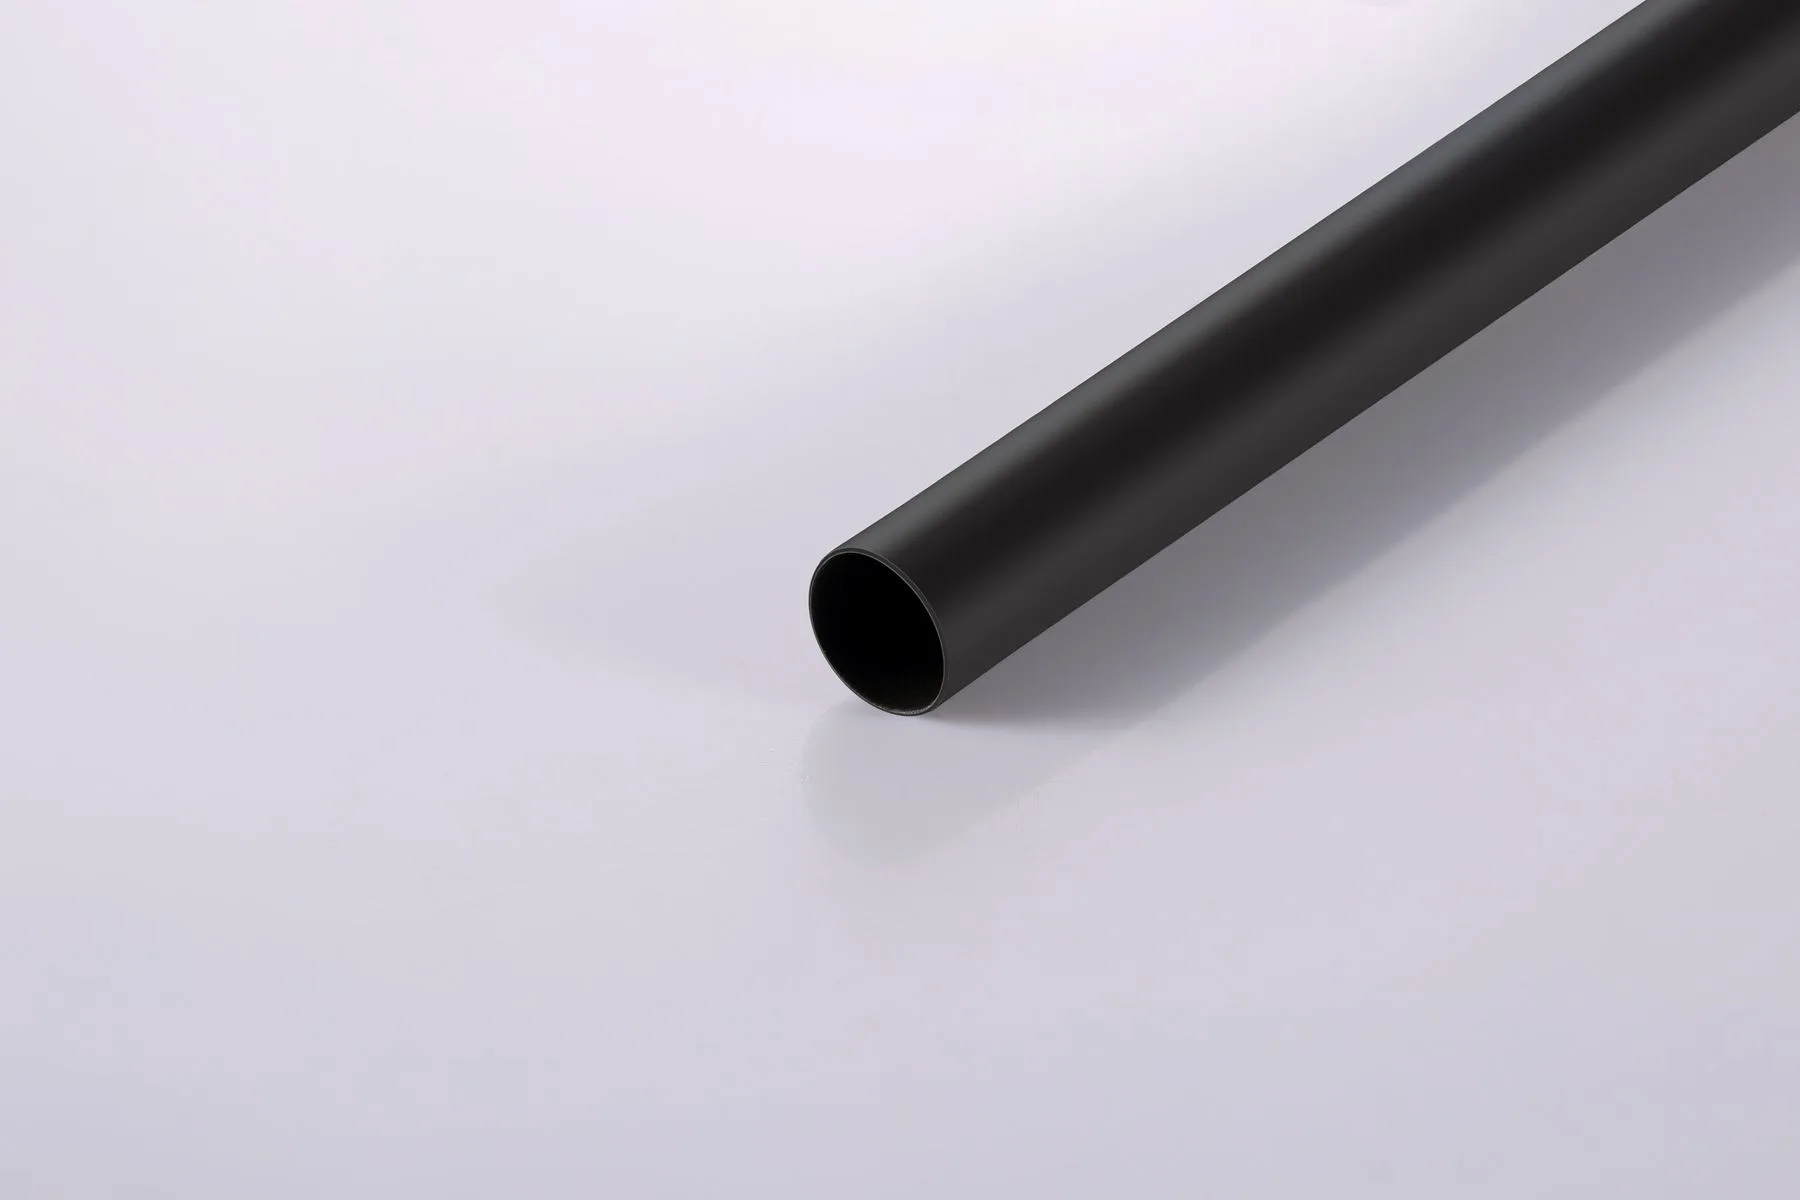
單壁熱縮管
用於線纜絕緣、標識、應力緩衝和一般機械保護,結構輕便,適合批次裝配。
主要型別
用於線纜絕緣、標識、應力緩衝和一般機械保護,結構輕便,適合批次裝配。
熱熔膠層在收縮後填充間隙,適用於聯結器尾部、線束分支和需要防潮密封的位置。
面向高溫、耐油、阻燃或特定材料要求,需要結合終端環境與驗證標準選型。
選型參數
需要同時確認被包覆件最大外徑、最小密封外徑、收縮倍率、完全收縮溫度、縱向變化、工作溫度、膠層要求和阻燃標準。
常見問題
尺寸變化較小可優先評估 2:1;需要跨越聯結器或較大臺階時可評估 3:1,同時確認收縮後能否貼合。
當專案需要防潮、防水或填充不規則間隙時通常考慮帶膠結構,並透過實際工件驗證密封效果。
可提供原型號、規格書或樣品進行材料、尺寸、膠層與效能方向對比。
可根據規格、長度公差、數量與包裝方式評估裁切交付。
技術資料
以下範圍彙總 WCW 目錄中的主要熱縮管家族,幫助採購對比收縮倍率、溫度等級與密封結構。
標準絕緣與線束標識專案通常從通用聚烯烴系列起步,可選多種收縮倍率。
主要收縮倍率:2:1 / 3:1 / 4:1
典型用途:線束絕緣、聯結器包覆、端子捆紮
認證方向:按所選型號對應 UL224 / RoHS
選型重點:供貨內徑、收縮後內徑與壁厚
面向更潔淨的材料要求或更高的連續工作溫度,目錄提供無滷低煙與 150℃ 選項。
無滷 2:1:起始收縮 ≥80℃,完全收縮 ≥125℃
無滷工作範圍:-55℃ 至 +125℃
150℃ 系列:起始收縮 ≥84℃,完全收縮 ≥135℃
150℃ 工作範圍:-55℃ 至 +150℃
合規參考:RoHS / IPC 或等同專案要求
面向防水密封、防腐蝕保護以及不規則聯結器出口與接頭的氣密包覆。
主要結構:2:1 / 3:1 / 4:1 雙壁帶膠
2:1 帶膠型:起始收縮 ≥70℃,完全收縮 ≥125℃
典型工作範圍:-45℃ 至 +125℃
專案優勢:按型號提供防水、耐腐蝕、密封與抗紫外效能
常見應用:汽車線束、電池包、端子與戶外電纜接頭
如果提供目標收縮後內徑、供貨內徑、收縮倍率以及是否需要帶膠密封,WCW 可以更快幫您收窄正確的熱縮管家族。
規格速查
| 系列 | 倍率 | 結構 | 典型工作溫度 | 阻燃 / 合規方向 | 顏色、包裝與樣品 |
|---|---|---|---|---|---|
| 通用聚烯烴 | 2:1 / 3:1 / 4:1 | 單壁 | -55℃ 至 +125℃ | 按型號對應 UL224、RoHS | 黑色與常規顏色;整卷或定長;可提供樣品 |
| 雙壁帶膠 | 2:1 / 3:1 / 4:1 | 內層熱熔膠 | 通常 -45℃ 至 +125℃ | 按型號確認阻燃、密封與防腐蝕要求 | 黑色與專案色;整卷或定長;建議先做密封樣品 |
| 高溫 / 無滷 | 2:1 / 3:1 | 單壁或特殊結構 | 按型號最高至 +150℃ | 按型號提供低煙無滷與環保文件 | 標準色或定製色;整卷或定長;可提供規格樣品 |
RFQ 模板
傳送以下資訊可以加快收縮倍率稽核、樣品準備與報價:
倍率選擇
用被包覆部位的最大聯結器直徑與最小需要回縮貼附的直徑,一起確定正確的倍率、規格與壁結構。尺寸變化較小時 2:1 通常更經濟;需要跨越聯結器、電池包接頭等較大或不規則臺階時,3:1 或 4:1 的高倍率結構回收力更強、貼合更容易,大批次裝配的容錯也更好。
確認倍率後,還應核對供貨內徑、收縮後內徑、完全收縮溫度與壁厚,並用實際工件試收縮驗證貼附與密封效果。若需要,可參考站內的熱縮管倍率選擇指南,或直接傳送工件尺寸由 WCW 協助收窄型號。
典型場景
電池包線束、端子密封與感測器支路防護,常用雙壁帶膠結構實現防潮與防腐蝕密封。
聯結器尾部、線束分支與戶外電纜接頭的防水密封和機械防護,按型號提供阻燃與耐溫方向。
汽車、工業、電力電子與感測器佈線中的高熱環境,可選 150℃ 系列或無滷低煙結構。
採購問答
提供目標品牌或型號、收縮後尺寸、供貨尺寸、是否需要帶膠密封、工作溫度與終端應用,以便更快收窄正確的熱縮管家族。
支援。該系列常用於汽車與儲能專案中的電池包線束、端子密封、聯結器防護與感測器支路防護。
可以。可先安排樣品,讓您的團隊在大批次下單前驗證裝配貼合、收縮表現、密封效果、安裝工藝與替代可行性。
可以。可根據密封目標、壁厚與裝配空間,推薦合適的倍率,以及單壁、雙壁或特殊高溫結構中更合適的方向。
按應用位置、失效風險、材料結構和專案驗證條件提供絕緣防護與流體輸送材料選型參考,並支援規格書與樣品驗證。
材料選型與驗證中心收縮溫度
熱縮管的收縮過程分兩段:起始收縮溫度是材料開始明顯回縮的門檻,完全收縮溫度是管材貼合工件、膠層充分熔融所需的溫度。以目錄資料為例:無滷 2:1 系列起始收縮 ≥80℃、完全收縮 ≥125℃;150℃ 系列起始收縮 ≥84℃、完全收縮 ≥135℃;2:1 帶膠型起始收縮 ≥70℃、完全收縮 ≥125℃。
工藝設定時,應保證加熱條件達到完全收縮溫度並保持足夠時間,否則會出現貼合不良、膠層未熔或縱向回縮過大。對雙壁帶膠結構,還需要透過實際工件驗證密封效果,而不是隻看目錄數值。
替代評估
替代評估從三個輸入開始:目標品牌或型號、收縮後與供貨尺寸、是否需要帶膠密封。結合工作溫度與應用環境,先收窄到正確的管材家族,再對比材料、尺寸、膠層與效能方向。
確認方向後先安排樣品,由您的團隊驗證裝配貼合、收縮行為、密封效果與安裝工藝,再進入批次報價與交付節奏評估。傳送應用照片或圖紙可以顯著加快這一過程。
樣品驗證
裝配貼合。用實際工件試收縮,確認最大外徑處能否套入、最小回縮處能否貼緊。
收縮表現。核對完全收縮後的內徑、壁厚與縱向變化是否符合預期。
密封效果。雙壁帶膠結構按實際工況驗證膠層熔融與密封,而不是隻看目錄數值。
安裝工藝。確認加熱工裝、時間與操作方法,保證批次生產與樣品條件一致。
替代可行性。對比原型號的回收力、貼附與外觀差異,確認切換風險可控。
系列支援
面向聯結器、電池包、端子、感測器與線束防護專案,WCW 除提供樣品與規格書外,還支援替代選型對比與廠商導入(供應商導入稽核)所需的資料準備:按專案提供結構說明、測試參考方向與替代評估說明,幫助採購與工程團隊在內部稽核中一次透過。