高温走线
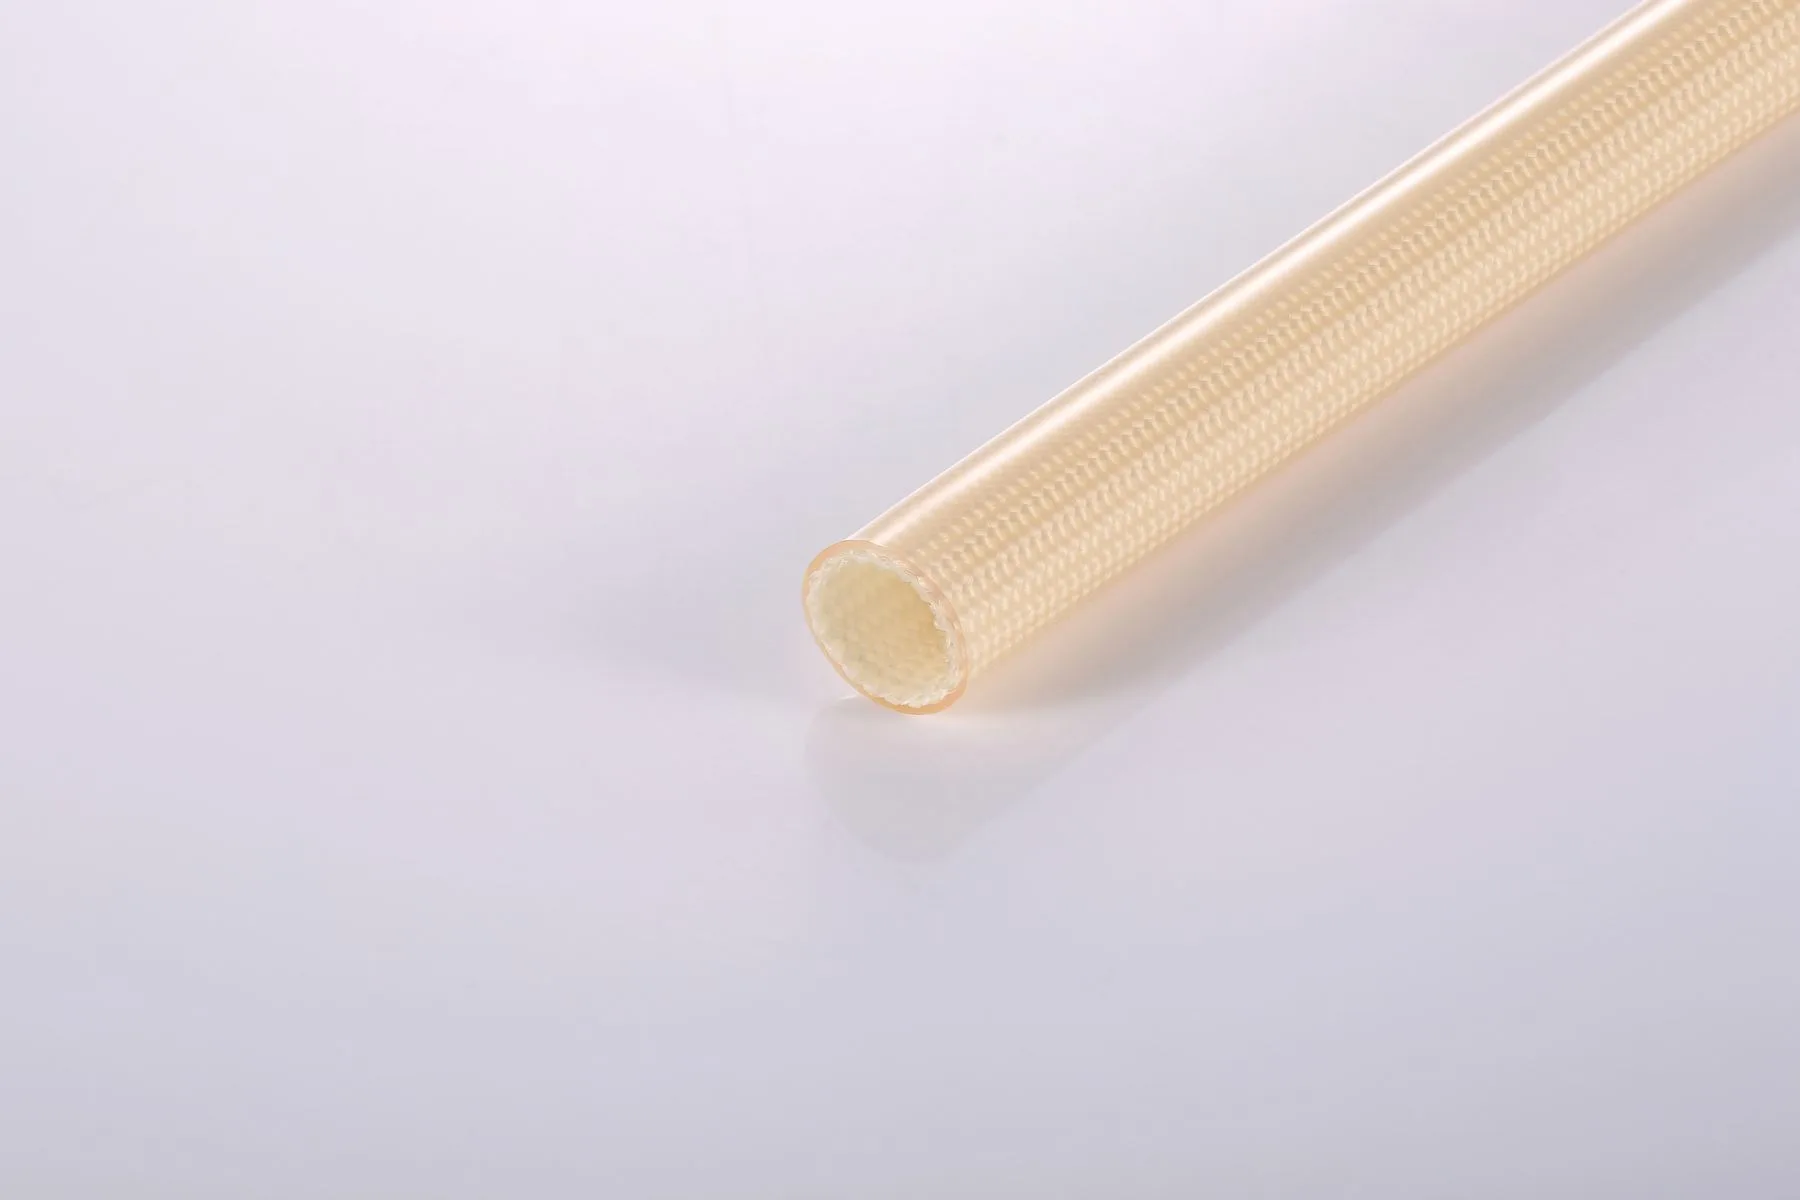
在靠近绕组、发热部件或摩擦位置评估玻纤套管。
查看玻纤套管一句话结论
玻纤套管不依靠加热收缩,适合电机、变压器及高温走线的绝缘和耐磨保护;热缩管加热后贴合工件,双壁带胶结构可用于需要密封的接头。
不要只按材料名称选型。最终需要核对尺寸、连续与峰值温度、电气要求、介质、阻燃或认证范围和装配工艺。
选型对比
| 维度 | 玻纤套管 | 热缩管 |
|---|---|---|
| 结构 | 玻纤编织与硅树脂、硅橡胶或丙烯酸等涂层 | 聚烯烃等热塑材料,可选单壁或双壁带胶 |
| 安装 | 直接套入,不收缩,允许一定束径变化 | 加热回缩并贴合工件,需要控制加热工艺 |
| 温度方向 | 常见155°C或200°C等级,按结构确认 | 工作温度按材料和型号确认 |
| 密封 | 通常不作为密封结构 | 双壁带胶型号可评估防潮密封 |
| 典型位置 | 电机引线、变压器引线、高温或耐磨走线 | 端子、连接器、拼接、标识和密封位置 |
表格用于确定产品方向,不替代具体型号规格书、认证范围和成品验证。
判断顺序
常见误区
玻纤套管和热缩管各自都有多种结构,涂层体系、壁厚与温度等级不同,需要按具体型号和规格书确认。
持续高温位置通常先评估合适涂层的玻纤套管,并核对具体规格书,避免因回缩材料长期受热而失效。
两种套管交界处需要确认搭接方式、可用空间和安装顺序,并用样件验证加热或穿套工艺对相邻材料的影响。
规格确认
| 需要提供 | 说明 | 影响 |
|---|---|---|
| 尺寸 | 最大穿越外径与目标包覆外径 | 决定选型规格与装配余量 |
| 温度 | 连续温度与峰值温度 | 决定材料与涂层方向 |
| 电气与密封 | 工作电压、耐压要求、是否需要防潮密封 | 决定结构形式 |
| 环境 | 介质、弯曲、振动与磨损条件 | 决定材料与验证方案 |
| 工艺与交付 | 装配工艺、颜色、裁切长度与用量 | 决定包装方式与交期 |
以上信息与样品配合使用,可更快确定规格方向;最终以规格书和成品验证为准。
实施建议
在同一线束上分别试用两种套管,比较穿套效率、包覆后外径与装配空间。
按项目最严苛的温度、弯曲和介质条件验证,重点观察涂层或胶层的变化。
按目标市场确认认证与合规文件形式,并核对证书覆盖范围与拟选型号一致。
装配要点
玻纤套管按穿越外径选内径并保留穿套余量;热缩管需要同时确认穿越尺寸与回缩后尺寸。
热缩管加热会影响相邻的玻纤套管与线束绝缘,需要确认加热温度、时间与遮蔽方式。
交界处需要明确搭接长度、固定方式与安装顺序,并用样件验证长期振动后的可靠性。
ENGLISH SUMMARY
Use fiberglass sleeving as the first evaluation direction for high-temperature, abrasion-resistant or loose slip-on protection. Use heat-shrink tubing where a splice, terminal or connector needs close conformity, strain relief or sealing.
The two materials are often used together. Confirm the exact grade, pass-over and recovered dimensions, continuous and peak temperature, electrical requirement, exposure, approval scope and installation process before production release.
常见问题
所选型号决定最终耐温。玻纤套管常见有155°C和200°C等级方向;热缩管温度范围随材料与型号变化。持续高温位置通常先评估合适涂层的玻纤套管,并核对具体规格书。
需要紧密贴合和防潮密封时通常评估双壁带胶热缩管,并用实际接头验证胶层填充、回缩尺寸和加热工艺。
可以。高温或耐磨走线位置可使用玻纤套管,端子、接头或分支位置可使用热缩管。
提供最大穿越外径、目标包覆外径、温度、密封需求、弯曲磨损条件和认证要求,再用样品确认。